Matériaux biocompatibles : qualités de métaux, limites de pureté et spécifications d'achat
Un ingénieur de spécification approuve un lot de plaques de titane de grade 2 qui satisfait à chaque ligne de son certificat d'usine, et six mois plus tard, le composant vertébral fini échoue à un test de fatigue. La chimie était dans la norme. L’oxygène se trouvait en haut de la fenêtre autorisée, et cela suffisait à changer le résultat.
Les matériaux biocompatibles se comportent de la même manière. L'expression décrit un résultat mesuré par des tests, et non un mot imprimé sur un certificat. En bref, la biocompatibilité est une propriété d'un système : le matériau, sa surface, l'environnement corporel et la durée de contact travaillant ensemble, jugés par des tests standardisés plutôt que déclarés par un fournisseur.
Les métaux qui réussissent ces tests sont une courte liste de titane commercialement pur, de Ti-6Al-4V ELI, d'alliages cobalt-chrome, de tantale, de niobium et certaines qualités d'acier inoxydable et de nickel-titane. Ce qui différencie une pièce qui réussit d’une pièce qui échoue est rarement le nom de l’alliage. Il s'agit de la pureté, de l'historique du traitement et de l'état de surface.
Ce que signifie « biocompatible » en pratique
Les régulateurs ne certifient pas un matériau comme biocompatible. Ils évaluent un dispositif fini par rapport à la norme ISO 10993-1, qui classe les dispositifs selon la nature du contact corporel, qu'il s'agisse d'une surface, d'une communication externe ou d'un implant, et par durée de contact, qu'elle soit limitée, prolongée ou à long terme. Cette catégorisation décide quels tests s'appliquent : cytotoxicité, sensibilisation et irritation, toxicité systémique, effets d'implantation et caractérisation chimique avec une évaluation des risques toxicologiques.
La conséquence pratique est qu’un métal n’est jamais simplement approuvé. Le titane qui convient pour une vis à os de trente jours est évalué différemment du même titane pour une tige de hanche de quinze ans, et encore différemment lorsqu'il apparaît comme un débris d'usure plutôt que comme un corps solide.
Deux autres points comptent lors de l’achat. La chimie de masse et la chimie de surface sont des questions différentes : une pièce peut réussir tous les tests d'extraction sur banc et néanmoins libérer des ions en service si sa couche passive est endommagée ou si sa finition emprisonne des résidus. Et les résultats des tests sont aussi bons que l’échantillon, car les inclusions, la ségrégation et la contamination se manifestent sous forme de variabilité d’un lot à l’autre. Le contrôle des processus d'un fournisseur fait donc partie des données de performance du matériau et non un sujet commercial distinct.
Les quatre familles de matériaux et les domaines où les métaux gagnent encore
Les dispositifs en contact avec le corps s'appuient sur quatre familles. Chacun a sa niche, et les compromis méritent d’être clairement indiqués avant la sélection.
| Famille | Matériaux typiques | Points forts | Attention | Appareils courants |
|---|---|---|---|---|
| Métaux et alliages | Titane CP grades 1 à 4, Ti-6Al-4V ELI, CoCrMo, tantale, niobium | Résistance à la fatigue, ductilité, décennies d’histoire des implants | Libération d'ions sous l'usure, raideur bien au-dessus de l'os, potentiel de sensibilisation | Tiges de hanche, matériel vertébral, plaques osseuses, implants dentaires |
| Céramique | Alumine, zircone, hydroxyapatite | Résistance à l'usure, inertie chimique, revêtements osseux | Fragile, voies de mise en forme limitées, adhérence du revêtement | Têtes fémorales, couronnes dentaires, revêtements poreux |
| Polymères | PEEK, UHMWPE, silicone, PLA et PGA | Faible module, radiotransparence, dégradation réglable | Débris d’usure, fluage, sensibilité à la stérilisation | Revêtements de roulement, cathéters, sutures, échafaudages |
| Composites | PEEK en fibre de carbone, matrices de collagène | Propriétés sur mesure, intégration tissulaire | Qualification complexe, cohérence du sourcing | Plaques de fixation, greffons, constructions techniques |
Les métaux détiennent la part porteuse car ils combinent la résistance à la fatigue avec une couche d'oxyde passive qui se reforme après un dommage. Cette couche est le mécanisme : le titane forme TiO2, le tantale forme Ta2O5 et le niobium forme Nb2O5, et chacun est stable dans l’environnement riche en chlorures du corps. La mise en garde concerne la rigidité, car le titane se situe à près de 110 GPa contre environ 10 à 30 GPa pour l'os cortical. Cet écart fait de la protection contre les contraintes un problème de conception plutôt qu'un problème de matériaux.
La pureté et le contrôle interstitiel décident du résultat
Une fois la famille d’alliages déterminée, la plupart des risques restants résident dans la chimie de la fusion et dans la manière dont le métal a été travaillé. Pour le titane, les éléments interstitiels oxygène, azote, carbone et hydrogène, ainsi que le fer, contrôlent à la fois la résistance et la ductilité. L'ASTM F67 définit quatre qualités de titane commercialement pur, avec une teneur en oxygène passant d'environ 0,18 pour cent en qualité 1 à 0,40 pour cent en qualité 4, et le fer augmentant parallèlement. ASTM F136 va dans l'autre sens pour l'alliage alpha-bêta : Ti-6Al-4V ELI retient l'oxygène à près de 0,13 % au maximum et le fer à près de 0,25 % au maximum, ce qui correspond à un interstitiel extra faible. Confirmez les limites par rapport à la révision actuelle de la norme avant de rédiger un bon de commande.
Ces chiffres ne sont pas académiques. Un taux d'oxygène plus élevé augmente la limite d'élasticité et réduit l'allongement et la ténacité à la rupture, de sorte qu'une chaleur confortablement à l'intérieur d'une spécification peut toujours se situer à la mauvaise extrémité de la courbe de fatigue. Une fenêtre interstitielle plus étroite, convenue par écrit, est généralement moins chère qu'une refonte six mois plus tard.
Le nickel mérite une note à part. Il s'agit d'un sensibilisant de contact bien connu et une partie importante de la population y réagit. C'est pourquoi les alliages libérant du nickel sont limités en cas de contact cutané prolongé et pourquoi les appareils en nickel-titane dépendent d'une couche de surface stable et pauvre en nickel. Le cobalt-chrome soulève une question similaire : une excellente résistance à l’usure, mais la libération des ions cobalt et chrome est une considération reconnue à long terme plutôt que théorique.
 TC4 ELI Taille maximale : Personnalisable Poids maximum : Personnalisable Emballé dans des caisses en bois avec des sacs scellés à l'intérieur Voir le produit →
Du lingot à l’implant : fusion, travail et poudre
Deux fournisseurs peuvent expédier la même qualité à partir de la même norme tout en livrant des matériaux différents, car une norme décrit la destination et non l'itinéraire.
Fusion et refusion
La refusion à l'arc sous vide et la fusion par induction sous vide éliminent les impuretés volatiles et brisent les inclusions, et les fusions multiples améliorent l'homogénéité. Un lingot à fusion unique peut répondre à une table chimique tout en conservant une ségrégation qui n'apparaît que lors des tests par ultrasons ou dans une mauvaise finition usinée. La fusion par faisceau d'électrons est choisie là où une très haute pureté est la priorité, en particulier pour les métaux réfractaires tels que le tantale et le niobium.
Traitement thermomécanique
Le forgeage, le laminage et le recuit déterminent la taille des grains, l'équilibre des phases et la texture, qui déterminent ensuite la durée de vie en fatigue et l'usinabilité. Pour le Ti-6Al-4V ELI, une fine microstructure alpha-bêta équiaxée est généralement préférée pour les implants critiques en fatigue, tandis que d'autres applications acceptent des structures lamellaires ou bimodales. Un certificat d’usine reflète rarement cela. Le parcours du processus et le rapport de microstructure qui en résulte le font.
Matière première pour la fabrication additive
Pour les implants imprimés, la poudre fait partie des spécifications du matériau. La distribution granulométrique, la sphéricité, le contenu satellite, la fluidité, la densité apparente et après tapotement et la capture d'oxygène lors de la réutilisation affectent tous la pièce finie. La fusion laser sur lit de poudre utilise généralement 15 à 45 micromètres et les systèmes à faisceau d'électrons utilisent 45 à 105 micromètres, et les deux nécessitent une politique de réutilisation documentée avec des limites d'oxygène, car la capture interstitielle lors de constructions répétées est un mode de défaillance qui reste invisible jusqu'à ce qu'un coupon de test se brise.
Finition
Les marques d'usinage, les teintes thermiques et les supports incrustés constituent une contamination. La passivation selon ASTM F86, l'électropolissage et la rugosité de surface contrôlée transforment un alliage biocompatible en un composant biocompatible.
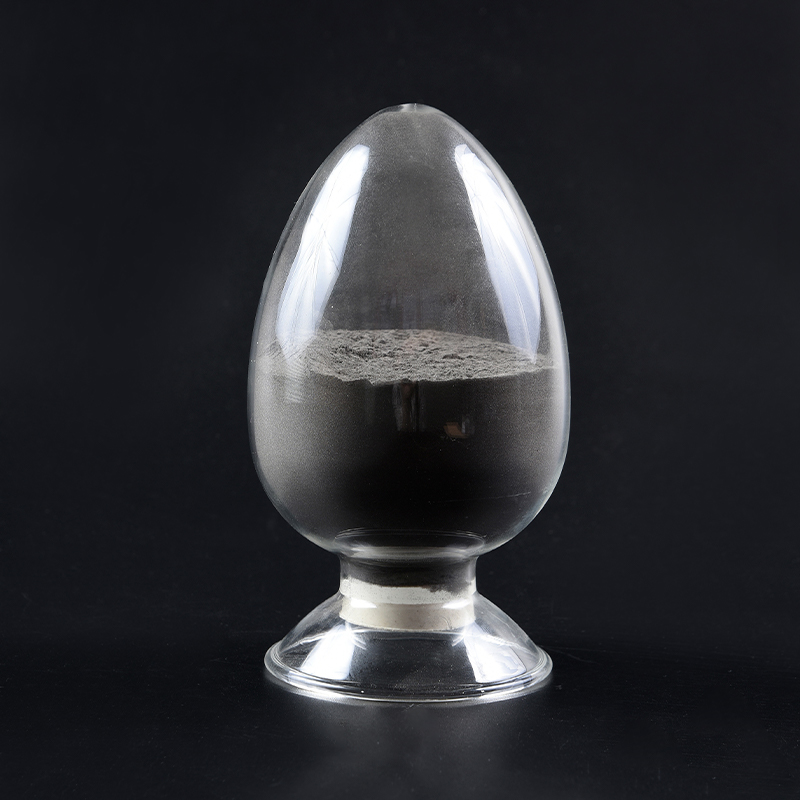 Poudre de titane Pureté : 99,8-99,99 % Taille des particules : Personnalisable Emballage : Emballage sous vide double couche Applications : Impression 3D, cibles, MIM, métallurgie des poudres, cibles de pulvérisation... Voir le produit →
Quoi écrire sur le bon de commande
La plupart des litiges remontent à une spécification qui décrivait le matériau mais pas les critères d'acceptation. La liste de contrôle ci-dessous couvre les points qui sont généralement manqués.
- Norme, année de révision et qualité, par exemple ASTM F67 Grade 2 ou ASTM F136 pour Ti-6Al-4V ELI, plus la désignation ISO équivalente si l'appareil porte une marque CE.
- Limites des éléments interstitiels et résiduels, avec des maxima plus serrés que la norme lorsqu'il s'agit de fatigue ou d'implantation à long terme.
- Forme et dimensions du produit, y compris l'épaisseur ou le diamètre, la longueur et l'arc ou la torsion autorisé.
- Condition et traitement thermique, tels que recuit, recuit en usine ou niveau de travail à froid spécifié.
- État et finition de surface, qu'elle soit décapée, meulée, usinée ou polie, avec un objectif de rugosité là où cela compte.
- Propriétés mécaniques minimales : résistance à la traction, limite d'élasticité, allongement et réduction de surface.
- Tests et inspection : méthode chimique, inspection ultrasonique ou radiographique, microstructure et évaluation des inclusions.
- Documentation : certificat d'usine selon EN 10204 3.1, traçabilité du numéro de coulée et preuves de système qualité telles que ISO 9001 ou IATF 16949.
- Conditionnement et manutention : contrôle de la contamination, pas de contact avec des métaux mixtes, pas de résidus chlorés.
Deux notes commerciales. Les différences de prix entre les fournisseurs de la même qualité reflètent généralement le mode de fusion, la profondeur des tests et la documentation plutôt que le métal lui-même. Comparez donc la portée du certificat plutôt que le numéro principal. Et demandez-vous ce qui se passe lorsqu'une chaleur manque la fenêtre interstitielle la plus étroite. Un fournisseur qui effectue uniquement des tests lors de l'inspection finale vous répercutera le coût d'une fusion défaillante sous forme de délai de livraison, tandis qu'un fournisseur disposant d'une purification, d'une fusion et d'un traitement en interne peut retravailler ou refondre plus tôt dans la chaîne. C’est la valeur pratique d’une chaîne d’approvisionnement verticalement intégrée, et cela vaut bien plus qu’une petite remise sur la facture.
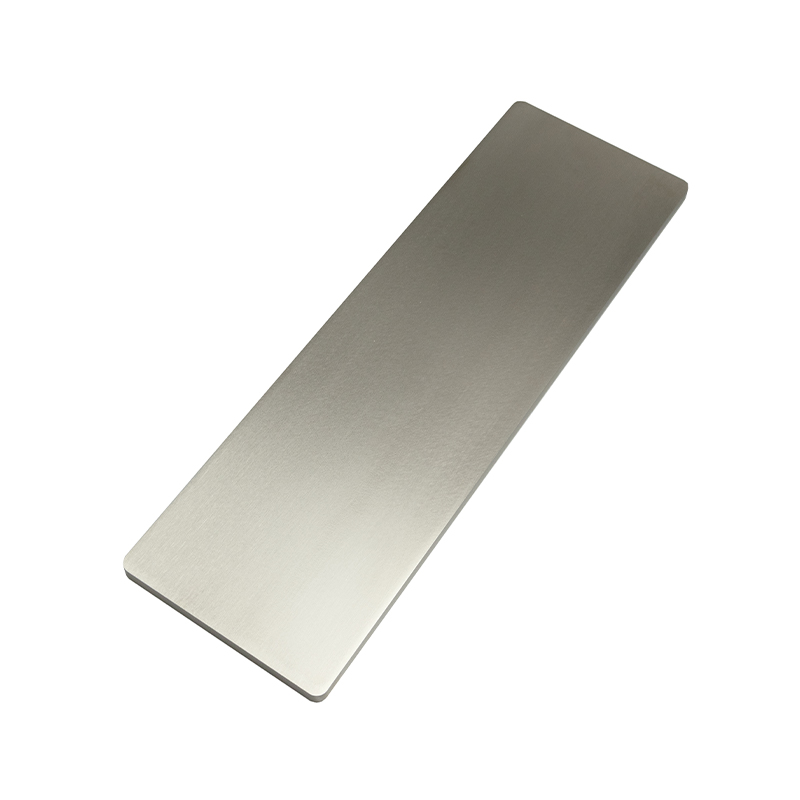 Plaque de titane Pureté : 99,9-99,9995 % Taille maximale : personnalisable Poids maximum : personnalisable Emballage : caisse en bois emballée sous vide avec insert en coton perlé Voir le produit →
Secteur par secteur : où vont les mêmes métaux
La discipline de pureté dont ont besoin les fabricants d’implants est partagée par plusieurs autres industries, ce qui est important lorsque les volumes sont faibles ou que les délais de livraison sont serrés.
- Biomédical : plaques osseuses, tiges vertébrales, implants dentaires, instruments et revêtements poreux, généralement en titane, Ti-6Al-4V ELI et tantale. De plus amples détails se trouvent sur le page de l'industrie biomédicale .
- Aérospatiale et aviation : composants critiques à haute température et à la corrosion, où le tantale, le niobium et le titane servent de pièces structurelles et adjacentes au moteur.
- Semi-conducteurs : cibles de pulvérisation et métaux de qualité électronique, où la pureté est mesurée en parties par million et où la même discipline de fusion s'applique.
- Écran plat et énergie solaire : cibles de cuivre et de molybdène et matériaux sources en couches minces.
- Nouvelle énergie : composants de batterie et d’hydrogène qui nécessitent une chimie contrôlée et de faibles niveaux d’impuretés.
Foire aux questions
Le titane est-il toujours le métal le plus biocompatible ?
Le titane est un défaut important pour le contact osseux en raison de sa couche d'oxyde et de ses propriétés mécaniques, mais le tantale et le niobium offrent une excellente résistance à la corrosion à une densité et un coût plus élevés, et le cobalt-chrome offre une meilleure résistance à l'usure là où les surfaces articulaires sont impliquées. La bonne réponse suit le type de contact, la durée et la charge.
Est-ce que « qualité médicale » signifie qu'un matériau est certifié pour l'implantation ?
Non. Il s’agit d’une désignation de grade plutôt que d’une certification. Vérifiez la norme et sa révision, le rapport de test et le système qualité du fournisseur. ISO 9001 et IATF 16949 décrivent la capacité de fabrication ; l’autorisation au niveau de l’appareil est un processus réglementaire distinct.
Comment la biocompatibilité est-elle réellement testée ?
À travers la série ISO 10993, en commençant par la caractérisation chimique et la cytotoxicité in vitro, puis en passant aux études de sensibilisation, d'irritation, de toxicité systémique et d'implantation selon les exigences de la catégorie de contact. Les tests sont effectués sur l'appareil fini ou sur un échantillon représentatif, et non sur l'alliage brut uniquement.
La poudre métallique peut-elle être réutilisée en fabrication additive ?
Oui, avec des contrôles. Suivez la teneur en oxygène et en azote, la distribution granulométrique et la fluidité entre les constructions, définissez un nombre maximum de cycles de réutilisation et mélangez avec de la poudre vierge selon une procédure documentée.
Les matériaux biocompatibles sont choisis avec des données et non des adjectifs. Fixez l'étalon et la nuance, resserrez la fenêtre interstitielle partout où la fatigue ou le contact à long terme est impliqué, et qualifiez la voie de fusion et le traitement de surface avec autant de soin que la chimie elle-même. Les fournisseurs qui contrôlent l’épuration, la fonte et travaillent sous un même toit facilitent la défense lors d’un audit.
Si vous spécifiez du titane, du tantale ou du niobium pour une pièce en contact avec le corps, envoyer le dessin et les critères d'acceptation et nous confirmerons ce que le processus peut contenir.
QUI NOUS SOMMES

Ningbo Chuangrun New Materials Co., Ltd. (CRNMC) a été créée en juin 2012 et possède cinq bases de production à travers la Chine. Nous nous consacrons à la purification, à la fusion, au moulage et au traitement du titane, du nickel, du cuivre, du niobium, du cobalt, etc. de haute pureté, et fournissons une gamme complète de métaux de qualité électronique, tels que des cristaux électrolytiques de haute pureté, des lingots, des lingots forgés, des poudres et des plaques.
Notre équipe est composée d'experts de l'industrie et d'une équipe entrepreneuriale de 40 professionnels issus de la métallurgie, tous dédiés à l'industrialisation de matériaux haut de gamme.
À l'heure actuelle, l'entreprise a achevé l'aménagement de sa chaîne industrielle de matériaux ultra-purs pour garantir la qualité, la livraison à temps et un service client amélioré.
Tout le personnel est engagé et motivé et a hâte de répondre aux exigences des clients.
CERTIFICATIONS


PRÉCSSE & MÉDIAS